Hay proyectos que no empiezan con una reunión ni con un presupuesto. Empiezan con una mirada: la del cliente que no busca un catálogo de máquinas, sino saber si quien tiene delante sabe de verdad de qué habla. En el corte por láser de acero inoxidable los errores no se esconden: el nitrógeno tiene que ser puro, estable y llegar a la boquilla a 25 bar, sin excusas.
Este proyecto fue eso: un examen de credibilidad. Y se aprobó con cálculos, con presencia en la planta y con muchas horas en pleno verano.
El reto
El cliente era una calderería con tres equipos de corte por láser, de 3.000 a 7.000 W, que trabajan sobre todo acero inoxidable: piezas sueltas y estructuras completas, de 2 a 20 mm de espesor, casi tres turnos al día, cinco días a la semana. Necesitaba nitrógeno a 22–25 bar, con pureza estable y caudales altos, y quería dejar de depender del suministro externo y reducir costes desde el primer día.
Los datos de partida eran unos consumos anuales. Una nebulosa, por decirlo con una palabra de astrofísico. Había que convertirla en una planta capaz de mantener los tres láseres a pleno rendimiento y con margen para crecer, porque si el cliente vende más, consumirá más nitrógeno.
Decir la verdad, aunque incomode
En la presentación expliqué al cliente lo que había: que sería una instalación exigente, que el verano pondría más obstáculos (calor, polvo, un entorno industrial duro), pero que la planta funcionaría y que el ahorro empezaría desde el primer día.
A veces explicar la verdad con claridad técnica genera resistencia. Pero creo que es mucho más arriesgado callar que incomodar, porque en ingeniería lo que se oculta suele acabar apareciendo en forma de problema. El cliente escuchó, me miró a los ojos y confió. Eso lo cambió todo.
Por qué el verano importa
Una planta PSA no es una caja negra. Es un sistema vivo, donde cada variable depende de las demás:
- El tiempo de ciclo y la capacidad de retención del tamiz molecular de carbón.
- Los coeficientes de transferencia de masa.
- El balance de presiones y la dinámica de regeneración.
- La temperatura real en el lecho y las pérdidas por adsorción física.
- El equilibrio entre caudal, pureza y presión, en tiempo real.
Con calor, todo eso se mueve en contra. El aire llega más caliente y más húmedo, el secador trabaja al límite, el compresor rinde menos y el tamiz retiene menos oxígeno en cada ciclo. Por eso una planta para un taller de calderería se dimensiona con las condiciones de agosto, no con las del catálogo. Y por eso hay que optimizar las pérdidas de purga y ajustar el caudal instantáneo para que la pureza no se mueva cuando los tres láseres piden a la vez.
La cadena de alta presión
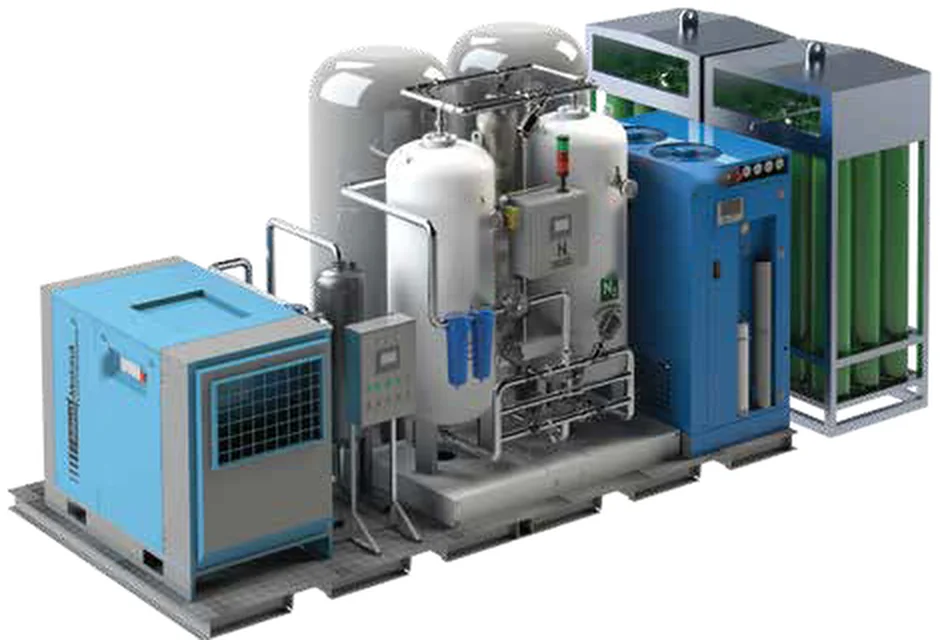
Un láser no consume de forma continua: pide mucho caudal mientras corta y casi nada entre pieza y pieza. La solución es separar la producción del consumo. El generador PSA produce de forma estable, un booster eleva el nitrógeno hasta 300 bar y lo almacena en bloques de botellas, y de ahí se regula a la presión de corte. Los bloques hacen de pulmón: absorben las puntas de los láseres y el generador trabaja tranquilo.
Trabajar a 300 bar no es ninguna broma. No todo el mundo tiene los conocimientos, la destreza ni la responsabilidad para montar y operar a esas presiones. El equipo de instalaciones estuvo a la altura: riguroso, proactivo y profesional. Sin su trabajo, el proyecto no habría avanzado con la solidez con la que lo hizo.
Cuando la teoría se pone el mono
Durante semanas estuve al lado del cliente. No solo diseñando: en la puesta en marcha, en el control de calidad, en la verificación de la pureza del nitrógeno, apoyando a los instaladores y ajustando parámetros. Matemáticas, física y sudor.
Recuerdo una tarde de verano. Volvía de Monzón, después de una intervención en un secador de adsorción regenerado por aire caliente; uno de esos días largos, con madrugada incluida. Antes de ir a casa pasé por la planta: quería comprobar con mis ojos que los bloques de botellas estaban llenos y que la calidad del nitrógeno era la correcta, para que al día siguiente pudieran cortar sin imprevistos.
El cliente nunca me pidió un esquema eléctrico ni un P&ID. Nunca me preguntó por el ciclo PSA ni por las válvulas. Me miraba a los ojos. Y eso dice mucho.
Lo que no viene en los catálogos
La confianza no se regala ni se fuerza: se construye. Y no se construye con marketing ni con frases hechas, sino con presencia, con coherencia, con conocimiento aplicado y con horas. Hay quien solo mira los equipos y hay quien te mira a los ojos. Esos son los clientes con los que vale la pena trabajar, porque no buscan solo nitrógeno: buscan soluciones honestas que no se desmoronen cuando el ventilador del verano sopla más fuerte de lo previsto.
Al final, el nitrógeno no se vende. Se demuestra.
Y no, no voy a poner aquí los esquemas, las presiones ni los trucos para optimizar el ciclo sin perder pureza. Si lo explicas todo, luego te llaman para copiarlo… o para pedirte trabajo. Me guardo algún as en la manga, al menos hasta que baje un poco el calor.