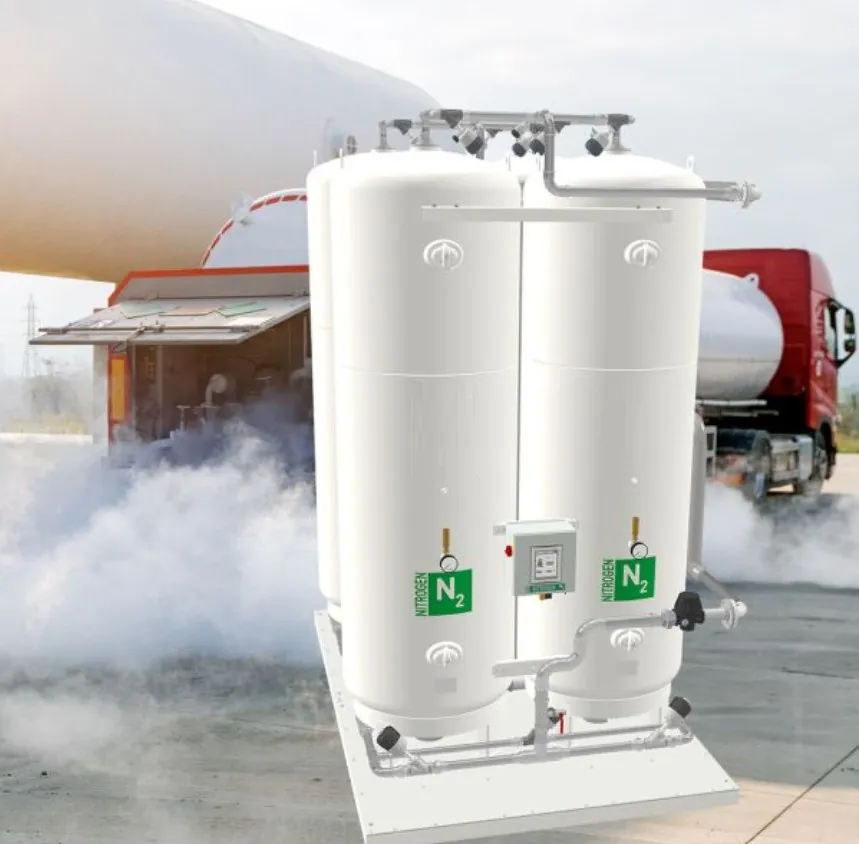
El precio de tarifa no es el coste real
El precio por Nm³ que figura en un contrato de gas licuado rara vez coincide con lo que la planta paga por cada Nm³ que llega al punto de uso. Entre una cifra y otra hay tres costes que casi nunca entran en la comparación:
- Transporte. Cada entrega añade portes, recargos ADR y recargos de energía o combustible indexados que el cliente no controla.
- Alquiler de instalaciones. El tanque criogénico, el evaporador y la telemetría se facturan como cuota fija mensual, se consuma mucho o poco.
- Evaporación. El nitrógeno líquido se almacena a −196 °C y el oxígeno a −183 °C. El calor que entra en el tanque evapora parte del producto y, con consumos bajos o irregulares, ese gas se ventea a la atmósfera: se ha pagado y no se ha utilizado.
El resultado es que muchas plantas comparan la generación in situ con un precio de tarifa que no refleja su gasto. Este artículo propone un método de cálculo que cualquier director de fábrica puede aplicar con sus facturas de los últimos doce meses.
Cómo calcular el coste real del suministro criogénico
Las cuatro partidas de la factura
- Gas: importe del producto facturado en el año.
- Cuotas fijas: alquiler del tanque, del evaporador y de la telemetría.
- Logística: portes por entrega, recargos ADR y recargos energéticos.
- Mermas: gas comprado que se evapora y se ventea antes de llegar al proceso.
La fórmula
La clave está en el denominador. Debe ser el volumen medido en el punto de uso con un caudalímetro, no el volumen comprado. La diferencia entre ambos es la merma, y dividir por el consumo real la incorpora automáticamente al coste.
Tres comprobaciones antes de calcular
- Unidades. Si la factura viene en litros de líquido o en kilogramos, conviértala: 1 litro de N₂ líquido equivale a unos 0,65 Nm³ de gas y 1 kg de N₂ a unos 0,80 Nm³. Para el O₂, 1 litro de líquido equivale a unos 0,80 Nm³ y 1 kg a unos 0,70 Nm³.
- Condiciones de referencia. El Nm³ se define a 0 °C y 1,013 bar. Algunos proveedores facturan m³ a 15 °C, que son aproximadamente un 5 % más «pequeños».
- Periodo. Use doce meses completos para recoger la estacionalidad de la producción y las revisiones de precio.
Cómo funciona la tecnología PSA
La adsorción por oscilación de presión (PSA, Pressure Swing Adsorption) separa los gases del aire comprimido a temperatura ambiente, sin licuar nada. El aire, filtrado y seco, atraviesa una torre rellena de un tamiz molecular que retiene un gas y deja pasar el otro.
Un tamiz distinto para cada gas
- Nitrógeno: se emplea tamiz molecular de carbón (CMS). El oxígeno difunde más rápido en sus poros y queda retenido; el nitrógeno sale como producto, con purezas estándar de hasta el 99,999 %. Cuando se necesita más, el nitrógeno del PSA (99,5–99,9 %) se purifica en un reactor catalítico de paladio con adición de hidrógeno, que elimina el oxígeno residual y alcanza el 99,9999 %.
- Oxígeno: se emplean zeolitas, que adsorben preferentemente el nitrógeno. El oxígeno sale como producto junto con el argón del aire, lo que sitúa la pureza en torno al 93–95 % (hasta el 94,5 % en nuestros equipos).
El ciclo en dos torres
- Adsorción. Una torre trabaja a presión y entrega gas de producto.
- Regeneración. La otra se despresuriza y libera a la atmósfera el gas retenido.
- Igualación. Antes de alternarse, las torres igualan presiones y recuperan parte de la energía de compresión.
El ciclo se repite aproximadamente cada minuto y el único consumo relevante es la electricidad del compresor de aire.
De dónde sale un ahorro energético de hasta el 18 %
En una planta PSA la energía por Nm³ no es una constante: depende de cómo se diseña y se opera. Con una ingeniería ajustada al proceso, el ahorro energético alcanza hasta el 18 %, y procede de cuatro palancas:
- Pureza ajustada a la necesidad real. Cada «nueve» adicional exige más aire comprimido por Nm³ producido. Generar al 99,9 % cuando el proceso admite un 99,5 % es pagar energía que no aporta valor.
- Sin cambio de estado. El gas se produce a la presión de uso. No hay que licuarlo a −196 °C, transportarlo por carretera y volver a evaporarlo.
- Modularidad y regulación. Los equipos modulares y los compresores de velocidad variable siguen la demanda y evitan horas de funcionamiento en vacío.
- Estado del adsorbente. Un tamiz degradado necesita más aire para mantener la pureza. Sustituir u optimizar el CMS o la zeolita devuelve el generador a su consumo de diseño.
Cómo calcular el coste real de la generación PSA in situ
Las tres partidas
- Energía: kWh del compresor por Nm³ producido, multiplicados por el precio de la electricidad. Los kWh por Nm³ resultan del factor de aire (Nm³ de aire por Nm³ de gas, que crece con la pureza) y del consumo específico del compresor.
- Mantenimiento: filtros, válvulas, servicio del compresor y calibración del analizador.
- Amortización: inversión en generador, compresión, depósitos e instalación, repartida en su vida útil.
Ejemplo comparativo
Planta que consume 150.000 Nm³/año de N₂ al 99,9 % (25 Nm³/h durante 6.000 horas). Las cifras son hipótesis ilustrativas: sustitúyalas por las de su planta.
| Concepto | Suministro criogénico | Generación PSA in situ |
|---|---|---|
| Gas o energía | 25.263 € (157.895 Nm³ comprados) | 6.930 € (57.750 kWh) |
| Cuotas fijas o amortización | 5.400 € | 6.000 € |
| Logística o mantenimiento | 2.160 € | 3.500 € |
| Coste anual | 32.823 € | 16.430 € |
| Coste real por Nm³ consumido | 0,22 € | 0,11 € |
Hipótesis del criogénico: 0,16 €/Nm³ de tarifa, 5 % de merma por evaporación, 450 €/mes de alquiler y 24 entregas con 90 € de portes y recargos. Hipótesis del PSA: factor de aire de 3,5, compresor de 0,11 kWh por Nm³ de aire, electricidad a 0,12 €/kWh e inversión de 60.000 € amortizada en 10 años, sin costes financieros.
En este escenario, el coste real del criogénico supera en un 37 % a su precio de tarifa. La generación in situ reduce el coste por Nm³ a la mitad y la inversión se recupera en unos 2,7 años.
Cuándo no compensa
El resultado no es universal. Con consumos muy bajos, puntas de caudal muy superiores a la media o purezas por encima de las que el PSA alcanza con eficiencia, el líquido puede seguir siendo la mejor opción o el respaldo adecuado. Por eso el cálculo debe hacerse con datos medidos y no con valores de catálogo.
Seguridad y cumplimiento normativo
Generar el gas in situ elimina los riesgos propios del líquido criogénico (quemaduras por frío, descargas de cisternas y grandes inventarios almacenados), pero exige integrar el generador en los sistemas de calidad y seguridad de la planta.
Industria alimentaria: ISO 22000
- El generador se incorpora al sistema de gestión de la inocuidad (ISO 22000) y a su análisis de peligros (APPCC) como un proceso controlado más.
- El nitrógeno en contacto con alimentos es el aditivo E 941. El Reglamento (UE) n.º 231/2012 exige una pureza mínima del 99 %, con un máximo del 1 % de oxígeno.
- El analizador de pureza en continuo, con registro de datos, aporta la trazabilidad que piden las auditorías. La calidad del aire comprimido de entrada se especifica según ISO 8573-1.
Industria farmacéutica: Farmacopea Europea
- Nitrógeno: la monografía exige un contenido mínimo del 99,5 %.
- Oxígeno 93 %: la monografía 2455 fija un contenido de entre el 90,0 % y el 96,0 %, el intervalo en el que trabajan los generadores PSA (AEMPS).
- La instalación debe cualificarse (IQ, OQ y PQ) y verificarse periódicamente frente a la monografía aplicable.
Zonas clasificadas: ATEX
- En emplazamientos con atmósferas potencialmente explosivas, los equipos deben estar certificados conforme a la Directiva 2014/34/UE, y la instalación debe recogerse en el documento de protección contra explosiones (Directiva 1999/92/CE).
- El nitrógeno es, además, una medida de prevención: la inertización de reactores, silos y depósitos mantiene el oxígeno por debajo del límite que permite la combustión.
Riesgos propios de cada gas
- Nitrógeno: desplaza el oxígeno del aire. Las salas requieren ventilación y detección de oxígeno ambiental con alarma.
- Oxígeno: aviva la combustión. Los materiales deben ser compatibles y la instalación, exenta de aceites y grasas.
- Presión: depósitos y tuberías están sujetos a la Directiva 2014/68/UE y al Reglamento de equipos a presión (Real Decreto 809/2021), con sus inspecciones periódicas.
Conclusión: calcule con sus propios datos
El coste real por Nm³ resulta de dividir todo lo que se paga entre lo que realmente se consume, y esa cifra suele quedar muy por encima del precio de tarifa del gas licuado. La generación PSA in situ convierte un gasto variable y dependiente de terceros en un coste conocido, ligado a la electricidad y a un mantenimiento planificable, con menor huella de carbono al evitar la licuefacción y el transporte por carretera.
Para sostener ese coste en el tiempo, nuestra plataforma GAS4U monitoriza en continuo la pureza, la presión y el estado de los componentes, y aplica inteligencia artificial para anticipar desviaciones antes de que afecten a la producción.
¿Quiere conocer el coste real por Nm³ de su planta? Solicite una auditoría energética gratuita y le entregaremos esta misma comparación calculada con sus datos.
Solicitar auditoría →Referencias
- Reglamento (UE) n.º 231/2012 de la Comisión, especificaciones del aditivo alimentario E 941.
- AEMPS, nota informativa MUH 05/2025 sobre el oxígeno 93 % generado in situ.
- EDQM, monografías de oxígeno de la Farmacopea Europea.